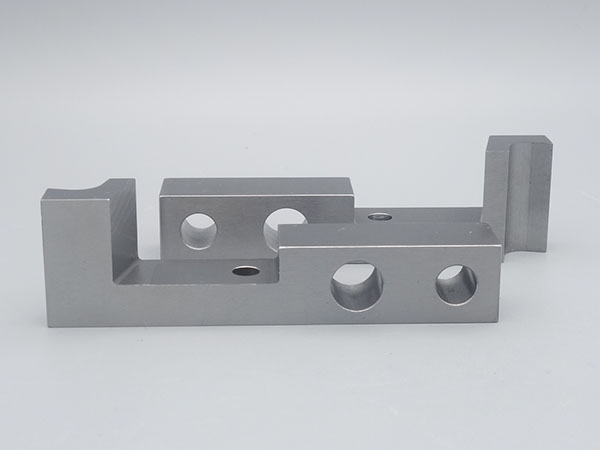
不鏽鋼模具配件之所以耐用,核心原理就是利用不鏽鋼本身的防鏽抗蝕能力,再加上模具配件必須的高精度和高耐磨性,來保證模具長期穩定地生產合格產品。
那麽,大家知道不鏽鋼模具配件的表麵處理工藝有哪些嗎?
一、拋光類
1. **機械拋光**
粗磨→細磨→鑽石膏精拋,分普通拋光、高光、**鏡麵拋光**(Ra≤0.01μm)
用途:透明包裝、高光塑件模仁;減少粘模,提升產品外觀
優點:光潔度極高;S136 ESR 鋼適合鏡麵,不易橘皮、針孔
缺點:人工成本高;鏡麵容易劃傷,後續要做好保護
2. **超聲波拋光**
配合鑽石磨料,適合深槽、小孔、複雜曲麵,用於模具鑲件、窄筋位置
3. **化學拋光**
化學藥液腐蝕整平,適合複雜內腔;表麵均勻,但粗糙度不如機械鏡麵。
二、鈍化處理
酸洗 + 鈍化(硝酸 / 檸檬酸環保鈍化),去除表麵遊離鐵離子,生成致密 Cr₂O₃鈍化膜,膜極薄幾乎不改變尺寸(0.1~1μm)
適用:S136、304、316 所有不鏽鋼模具配件,模仁、頂針、水路接頭
作用:**大幅提升抗點蝕能力**,抵抗 PVC/POM 分解酸性氣體,防止模具表麵鏽斑
特點:成本低,作為拋光後的標準收尾工序
三、氮化類
1. **離子氮化(真空氮化)**
低溫滲氮,變形極小;表麵硬度可達 HV900~1100,不改變基體內部韌性
適合:S136 模仁、頂針、鑲件;提升耐磨 + 耐蝕,降低粘模
注意:氮化層很薄,不適合重摩擦、大切削的位置;鏡麵件氮化後會輕微變色,需要重新精拋
2. **QPQ 鹽浴複合處理**
滲氮 + 氧化複合,耐磨 + 防腐一體,變形小;多用於頂針、定位銷等標準配件
四、PVD 物理氣相沉積
低溫真空鍍膜(200~500℃),膜層薄 2~5μm,幾乎不變形;常見 TiN(金黃)、CrN(銀灰)、TiCN、DLC 類金剛石塗層
優點:超高硬度、低摩擦、脫模好、抗腐蝕,防止塑料粘模,提升模具壽命
適用:S136 注塑模仁、頂針、司筒,腐蝕性塑料 PVC、阻燃料